业务介绍
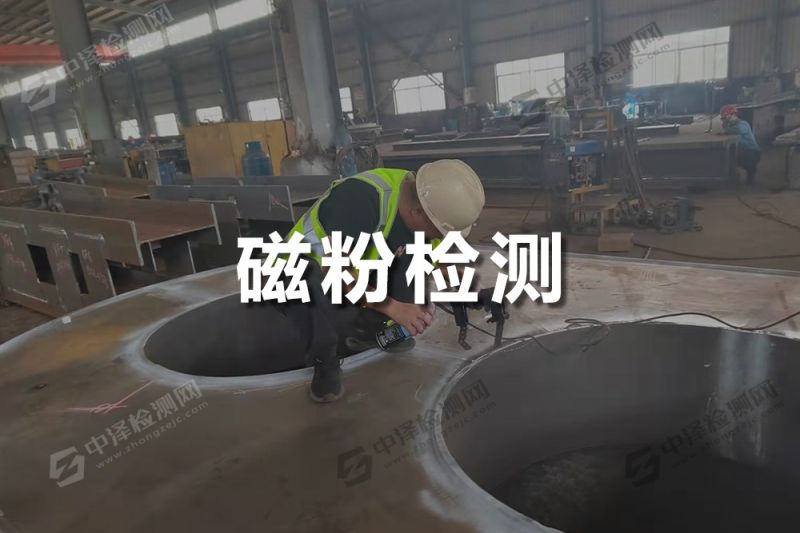
磁粉检测是利用工件缺陷处的漏磁场与磁粉的相互作用,它利用了钢铁制品表面和近表面缺陷(如裂纹,夹渣,发纹等)磁导率和钢铁磁导率的差异,磁化后这些材料不连续处的磁场将发生畸变,形成部分磁通泄漏处工件表面产生了漏磁场,从而吸引磁粉形成缺陷处的磁粉堆积——磁痕,在适当的光照条件下,显现出缺陷位置和形状,对这些磁粉的堆积加以观察和解释,就实现了磁粉探伤。
磁粉探伤的优点:
1. 对钢铁材料或工件表面裂纹等缺陷的检验非常有效。
2. 设备和操作均较简单;检验速度快。
3. 便于在现场对大型设备和工件进行探伤。
4. 检验费用也较低。
磁粉探伤的缺点:
1. 仅适用于铁磁性材料。
2.仅能显出缺陷的长度和形状,而难以确定其深度。
3.对剩磁有影响的一些工件,经磁粉探伤后还需要退磁和清洗。
常见问题:
问:磁粉探伤可以检测哪些材料?
答:磁粉探伤可以检测铁磁性材料的表面及近表面缺陷。
问:磁粉探伤对检测样品表面有什么要求?
答:样品表面应无非铁磁性涂层、油漆等覆盖物,如非铁磁性涂层不便去除,应保证厚度不大于50um。
问:磁粉探伤能检测的最小缺陷大概是多少?
答:磁粉探伤对铁磁性材料的表面及近表面缺陷具有很高的灵敏度,可发现微米级宽度的小缺陷。
问:不同的缺陷形状、尺寸、方向会影响磁粉检测的效果吗,有没有尽可能检测所有方向缺陷的方法?
答:当缺陷与磁场方向成一定角度时,缺陷可被检测出来,为了尽可能检测所有方向缺陷,至少选择相互90度的两个方向进行磁化。
问:磁粉探伤的检测步骤是什么?
答:预处理→磁化工件→施加磁粉或磁悬液→观察、记录→对磁痕解释和评定→退磁→后处理,试件必须被适当磁化、必须施加适合的磁粉、对任何磁痕都必须合理解释和评定是磁粉检测操作的三个最基本要素。

| 序 | 标准号/标准名称 |
|---|---|
| 1 | DL/T 1105.4-2010 电站锅炉集箱小口径接管座角焊缝无损检测技术导则 第4部分:磁记忆检测 |
| 2 | NB/T 20003.7-2010 核电厂核岛机械设备无损检测.第7部分:目视检测 |
| 3 | JB 4730-2005 压力容器无损检测 |
| 4 | GB/T 12604.7-2014 无损检测术语 泄漏检测 |
| 5 | JB/T 10765-2007无损检测常压金属储罐漏磁检测方法 |
| 6 | 钢材塔形发纹磁粉检验方法(GB10121-88) |
| 7 | MH/T 3015-2006 航空器无损检测 涡流检测 |
| 8 | DL/T 5424-2009《水电水利工程锚杆无损检测规程》 |